Połóż detal
Operator umieszcza detal w uzgodnionym obszarze roboczym. Docelowo system rozpoznaje obecność obiektu i rozpoczyna przygotowanie cyklu po spełnieniu warunków bezpieczeństwa.
 PRISMATEC.APP
PRISMATEC / SCAN2SPRAY
SCAN2SPRAY łączy geometrię detalu, planowanie ścieżek i symulację powłoki w jednym środowisku. Proces, oprzyrządowanie oraz integrację z robotem konfigurujemy dla konkretnej rodziny części i organizacji produkcji.
ENGINEERED BY ABLATHERM AEROSPACE
01 / SCAN2SPRAY
W rozwojuSCAN-DRIVEN AUTOMATION
CAD-BASED PLANNING
WYZWANIE PRZEMYSŁOWE
Przy zmiennych geometriach i krótkich seriach przygotowanie programu, dobór strategii natrysku i próby technologiczne stają się istotną częścią kosztu wdrożenia. SCAN2SPRAY ma przenieść więcej decyzji do środowiska cyfrowego i pozwolić ponownie wykorzystywać zatwierdzoną wiedzę o procesie.
Wspólne narzędzia obejmują wybór powierzchni CAD, parametry natrysku, ścieżki, kolejne warstwy i ocenę powłoki. Przykład gitar pokazuje jedną konfigurację; inne rodziny detali wymagają własnej strategii, mocowania i kalibracji.
Poznaj funkcje i zastosowania →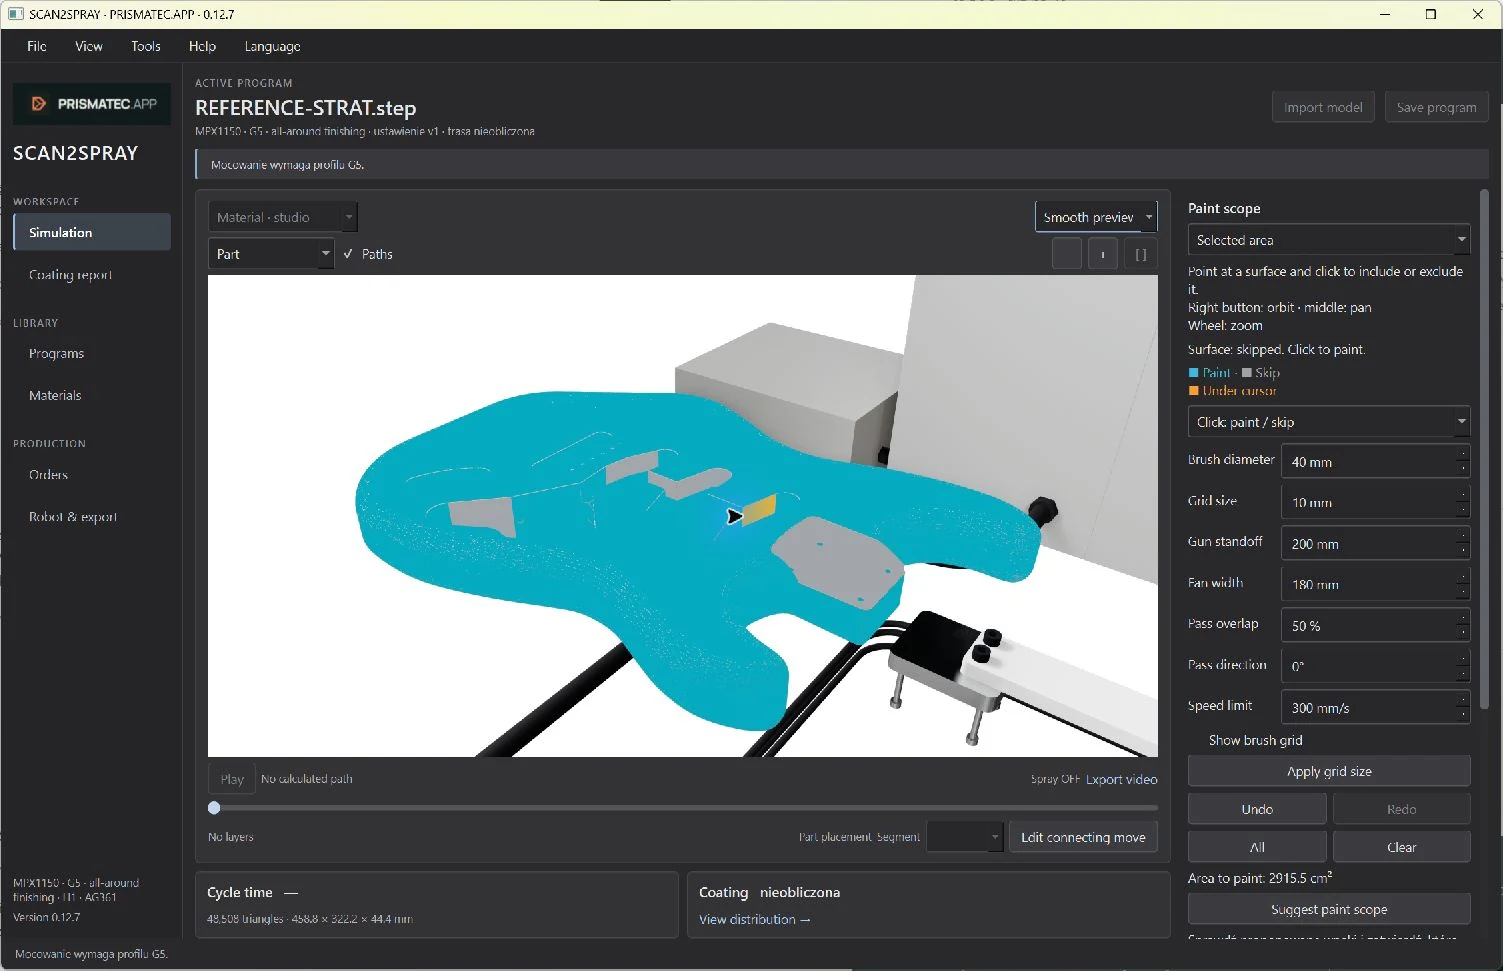
OPROGRAMOWANIE / FUNKCJE / ZASTOSOWANIA
Zobacz wybór powierzchni, ustawienia natrysku, heatmapę i raporty. Lakierowanie gitar prezentujemy jako przykład konfiguracji wspólnej platformy.
Poznaj funkcje i zastosowania ↗02 / SCAN2SPRAY — SCAN TO FINISH
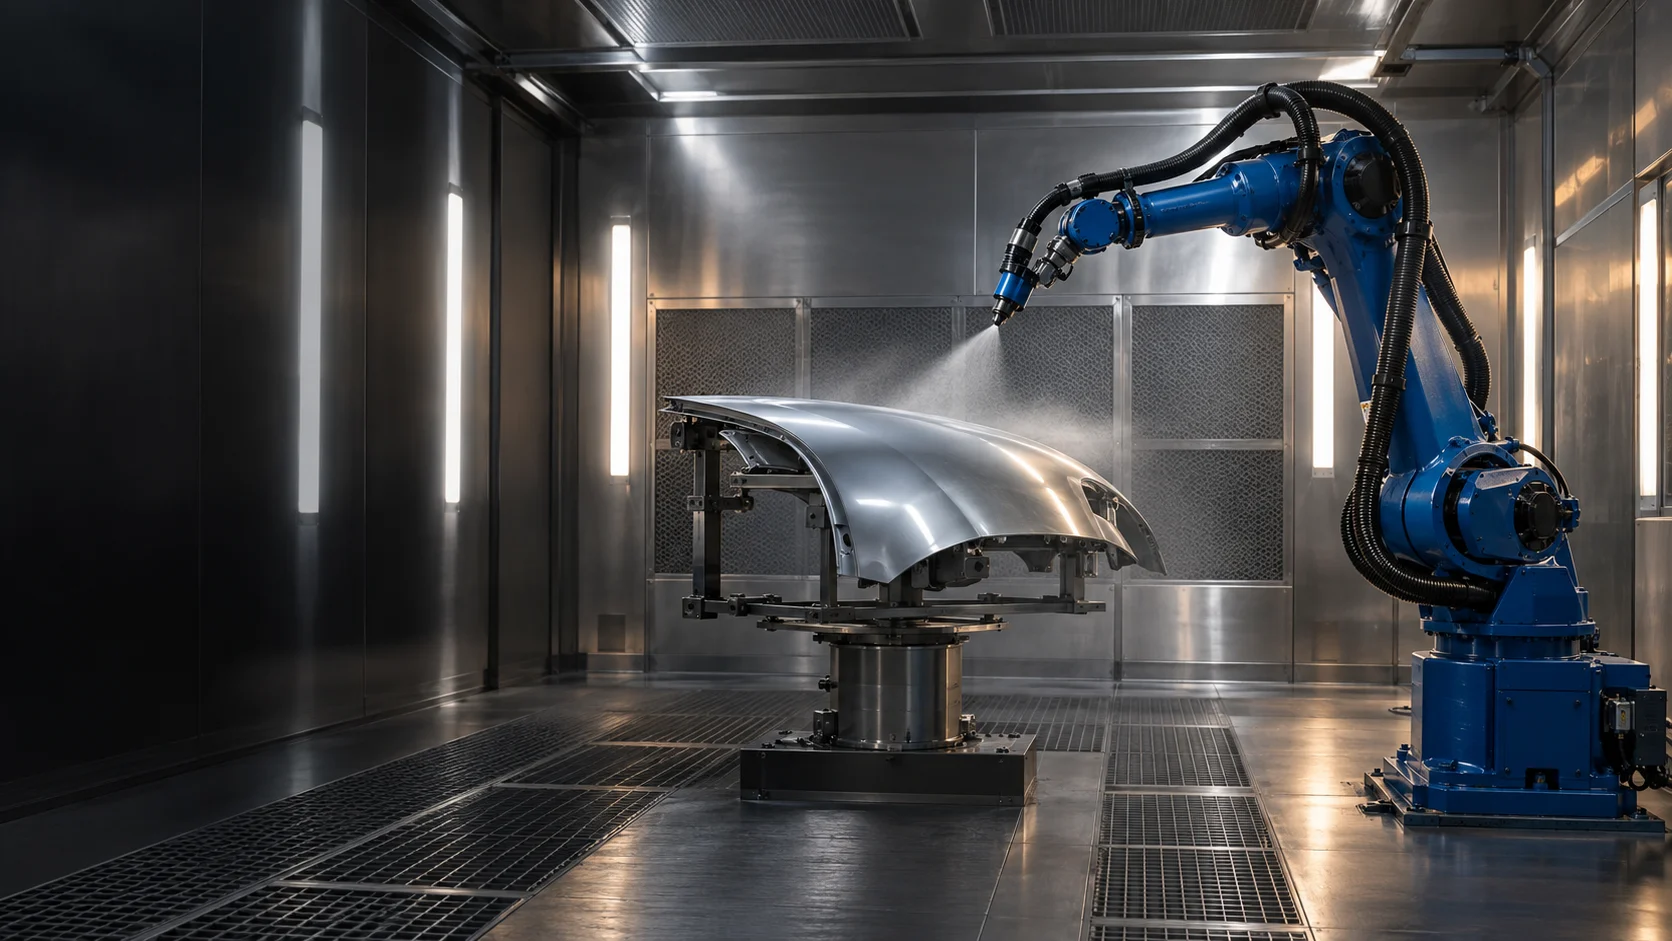
Zmierzamy do pełnej automatyzacji lakierowania: po umieszczeniu detalu na stole system ma samodzielnie wykonać skan 3D, zbudować geometrię, przygotować i zweryfikować strategię, a następnie przeprowadzić natrysk i zapisać wynik procesu.
To scena prezentacyjna procesu. Bieżący model konstrukcyjny stołu i obliczone przejazdy są w osobnym podglądzie.
Otwórz aktualną symulację stanowiska
Wizualizacja procesu • ruch pokazowyPrzeciągnij, aby obrócić stanowisko.
Ocena pokrycia i wykonalności
Geometria / Plan / Parametry / Zdarzenia
Ładowanie sceny 3D…
Operator umieszcza detal w uzgodnionym obszarze roboczym. Docelowo system rozpoznaje obecność obiektu i rozpoczyna przygotowanie cyklu po spełnieniu warunków bezpieczeństwa.
Skaner 3D ma pozyskiwać aktualny kształt i położenie detalu bezpośrednio na stanowisku. W tym trybie geometria powstaje na bieżąco z pomiaru, bez konieczności wcześniejszego przygotowania modelu CAD dla każdego nowego detalu.
Z chmury punktów system ma odtworzyć powierzchnie, określić obszary do pokrycia i rozpoznać cechy istotne dla aplikacji. Rozwój obejmuje ocenę kompletności skanu i obsługę geometrii w kwalifikowanym zakresie zastosowań.
Geometria oraz wymagania materiałowe prowadzą do doboru strategii, orientacji aplikatora, przejść i dawki. Istniejący silnik planowania stanowi podstawę rozwijanego przepływu od skanu do planu wykonawczego.
Przed wykonaniem system ma sprawdzić pokrycie w modelu, wykonalność ruchu, ograniczenia stanowiska i warunki rozpoczęcia cyklu. Niekompletny pomiar lub plan poza dopuszczalnym zakresem wymaga zatrzymania przygotowania i rozstrzygnięcia problemu.
Po zatwierdzeniu warunków robot i aplikator mają automatycznie wykonać plan w skalibrowanym układzie stanowiska. Celem jest przejście od położonego detalu do pomalowanego detalu bez ręcznego programowania każdego cyklu.
Plan, parametry, czasy i zdarzenia mają tworzyć historię procesu. Planowane połączenie ze SmartBooth pozwoli przypisać wykonanie do zlecenia oraz budować raporty produkcyjne i dane do dalszego doskonalenia.
CAD + lokalizacja skanem: przygotowanie i ponowne użycie planu dla znanego detalu. Skan → geometria → plan: docelowy tryb adaptacyjny dla detalu mierzonego na stanowisku. Rozwijamy oba kierunki; zakres automatyzacji będzie potwierdzany etapami na rzeczywistych detalach.
PÓŹNIEJSZY ETAP / AI I SIECI NEURONOWE
Planujemy wykorzystać AI i sieci neuronowe do uczenia systemu lepszego doboru strategii, parametrów i rozwiązań technologicznych. Dane o geometrii, materiale, planie i rzeczywistych wynikach mają pomagać porównywać decyzje oraz doskonalić kolejne procesy.
Uczenie będzie wymagało danych z prób i pomiarów powłoki, walidacji modeli oraz kontrolowanego wdrażania zmian w dopuszczalnych granicach procesu.
Dane → uczenie → walidacja → lepszy dobór procesu03 / PERSPEKTYWA BIZNESOWA
Kierunek rozwoju dla producentów, integratorów i partnerów inwestycyjnych.
Celem jest ograniczenie powtarzalnej pracy przy programowaniu przez generowanie i porównywanie strategii w jednym środowisku.
Wersjonowane plany, parametry i wyniki tworzą podstawę ponownego wykorzystania wiedzy, zamiast rozpoczynania każdej serii od zera.
Efekty projektu powinny zostać ocenione przez czas przygotowania, jakość i równomierność powłoki, zużycie materiału oraz powtarzalność na wybranej rodzinie detali.
Zlecenia, detale, scenariusze, generowanie planów, podgląd 3D, ocena pokrycia i wersjonowane wyniki. Algorytmy są rozwijane i sprawdzane w testach oprogramowania.
Kalibracja, lokalizacja skanem, eksport i wykonanie programu robota oraz komunikacja z urządzeniami procesu.
Wybrana rodzina detali, uzgodnione kryteria odbioru i porównanie z procesem bazowym. Dopiero pomiary pozwolą określić rzeczywisty efekt ekonomiczny.
Zapraszamy do rozmów o stanowisku pilotażowym, integracji technologicznej i rozwoju projektu. Punktem wyjścia jest konkretny detal, proces oraz wspólnie ustalony zakres walidacji.
Rozmowa o partnerstwie04 / PRISMATEC CONTROL
Prismatec Control łączy przemysłowe sterowanie kabiną z lokalnym przetwarzaniem AI, panelem operatora i warstwą danych. Rozwijana architektura v2.0 obejmuje PLC, moduł wizyjny AI Edge, HMI oraz usługi zdalnej diagnostyki i telemetrii.
PRISMATEC CONTROL
Rozwijamy wspólną platformę sterowania dla producentów kabin, integratorów i użytkowników przemysłowych. Implementacja została już wykonana dla marki TECNOVA. Kolejne wdrożenia mogą powstawać z innymi producentami, z konfiguracją dopasowaną do wyposażenia i procesu.
ZOBACZ, JAK KABINA INTERPRETUJE OBRAZ
Wybierz przykład i prześledź drogę od obrazu do reakcji sterowania. Tak rozwijamy warstwę wizyjną Prismatec Control: z myślą o operatorze, jakości procesu i historii każdego zlecenia.
 ILUSTRACJA DZIAŁANIA
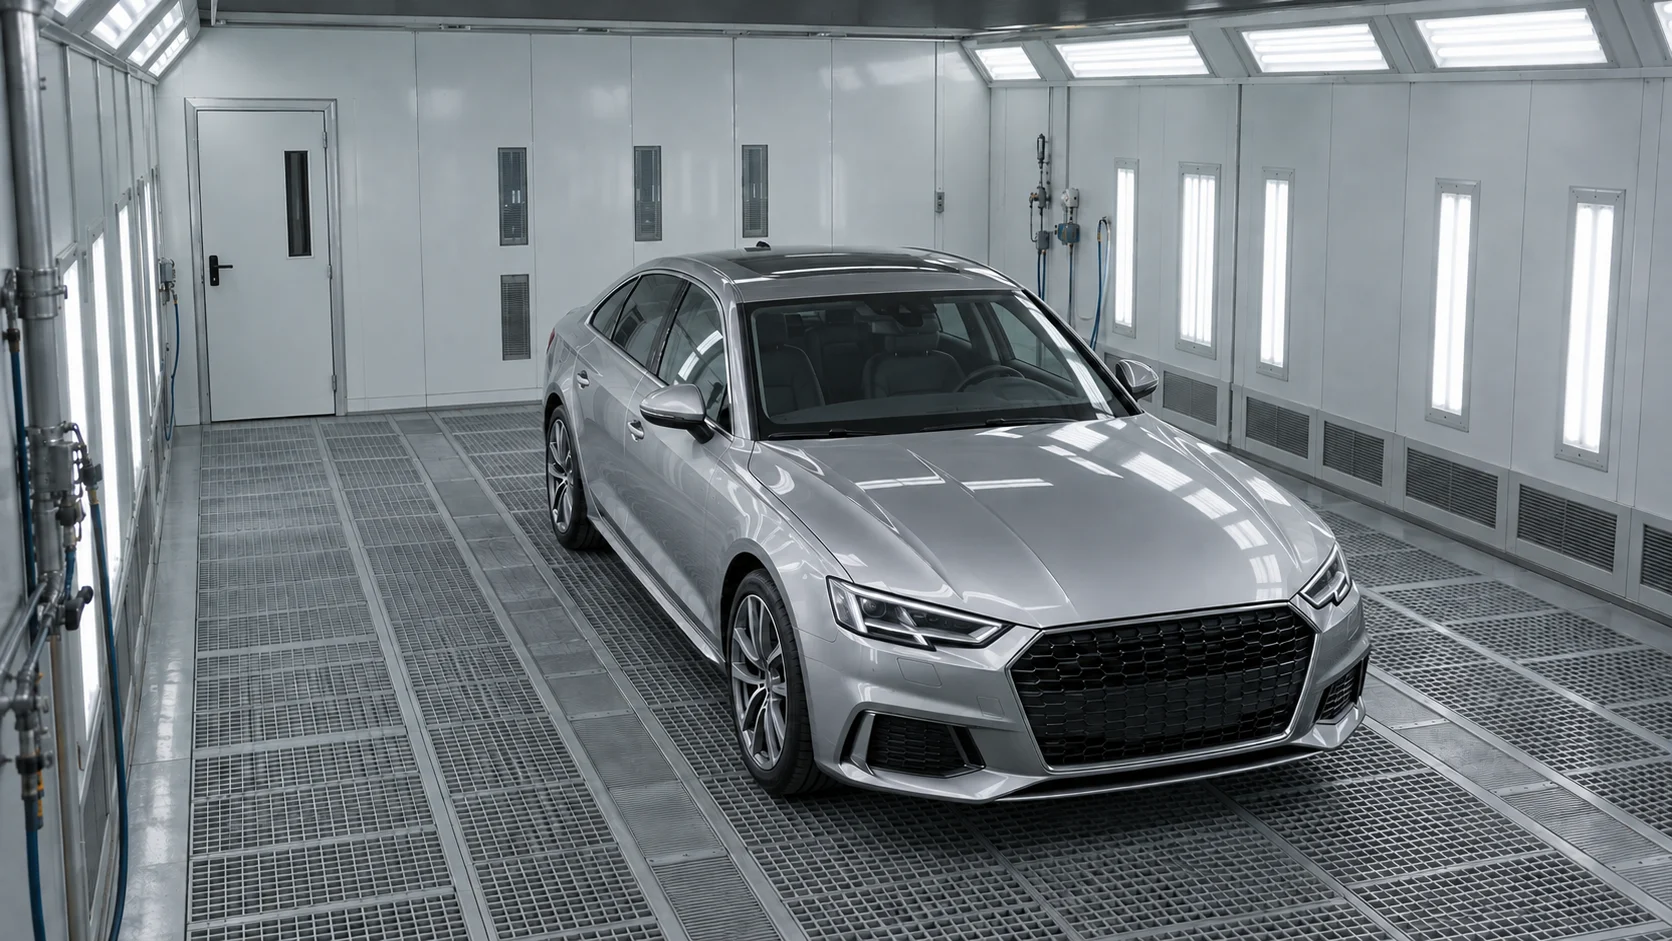
Samochód znajduje się w obszarze roboczym kabiny.
Detektor z rodziny YOLO wskazuje pojazd i jego położenie w obrazie. Osobny moduł OCR może odczytać tablicę rejestracyjną.
Docelowo potwierdzona identyfikacja połączy cykl kabiny ze zleceniem w SmartBooth. Czasy, parametry i zdarzenia uzupełnią wspólną historię.
Mniej ręcznego przypisywania danych do zlecenia.
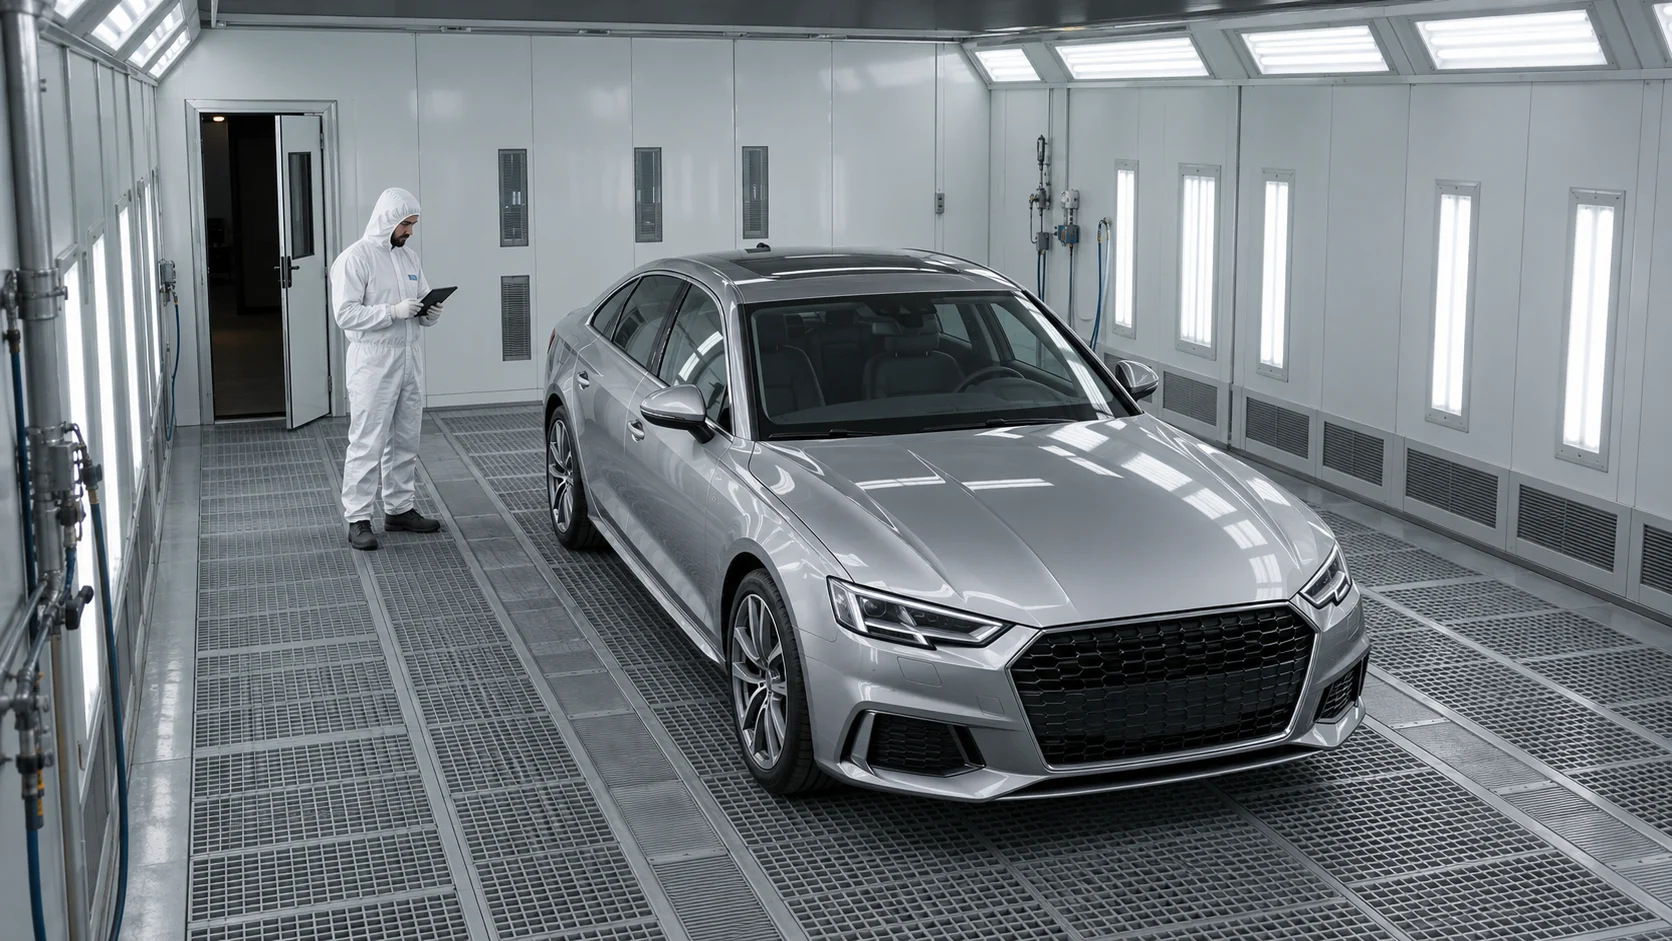
Lakiernik przebywa obok pojazdu w kabinie.
YOLO wskazuje osobę. Śledzenie kolejnych klatek pomaga określić obecność i ruch w wyznaczonej strefie, przez cały przebieg procesu.
Przykład: przed suszeniem sprawdzana jest obecność osób. PLC łączy tę informację z czujnikami i blokadami. Niespełnione warunki uniemożliwiają start; zdarzenie w trakcie cyklu wywołuje przewidzianą reakcję ochronną.
Nadzór nad wnętrzem także w trakcie pracy.
Drzwi serwisowe pozostają otwarte.
Model wytrenowany dla danej instalacji może rozpoznawać drzwi i ich stan. To uzupełnienie fizycznego czujnika zamknięcia.
Sterownik sprawdza wymagane sygnały. Jeżeli tryb wymaga zamkniętych drzwi, pokazuje przyczynę blokady i nie pozwala go uruchomić. Zdarzenie może trafić do historii procesu.
Czytelna przyczyna blokady, szybsza reakcja operatora.
Kamera termowizyjna pokazuje rozkład temperatury powierzchni. Zwykła kamera RGB sama nie mierzy temperatury.
Planowana analiza porównuje obszary i przebieg nagrzewania: gdzie detal ogrzewa się wolniej i czy pojawiają się miejscowe odchylenia. Pomiar wymaga kalibracji oraz uwzględnienia emisyjności i odbić.
Docelowo dane wesprą ocenę suszenia, wykrywanie odchyleń i dobór ustawień w granicach zatwierdzonej receptury. Przebieg temperatury i zdarzenia uzupełnią raport. Sama termowizja nie potwierdza utwardzenia powłoki.
Więcej wiedzy o detalu niż tylko temperatura powietrza.
YOLO to rodzina sieci neuronowych. Uczy się na opisanych zdjęciach, a w nowym obrazie wskazuje kategorię i położenie obiektu oraz pewność rozpoznania. Ramka mówi „tutaj jest człowiek” albo „tutaj jest pojazd”. Śledzenie ruchu i OCR to kolejne moduły analizy.
Analiza ma działać lokalnie na komputerze AI Edge, np. NVIDIA Jetson. PLC steruje procesem, panel HMI wyjaśnia stan operatorowi, a integracja ze SmartBooth ma porządkować dane zlecenia. Funkcje ochronne nie zależą od dostępności chmury.
Przykłady pokazują kierunek rozwoju. Rozpoznawanie wymaga danych i testów z konkretnej kabiny. AI wspiera nadzór; reakcje ochronne opierają się także na czujnikach, blokadach i zwalidowanej logice sterowania.
ZAKRES TECHNOLOGII I KIERUNKI ROZWOJU V2.0
Przygotowanie, natrysk, odparowanie, suszenie i chłodzenie. Regulacja temperatury, nawiewu i wywiewu oraz ciśnienia kabiny, z recepturami, alarmami i nadzorem operatora.
Lokalna analiza obrazu na platformie NVIDIA Jetson. Zakres rozwoju obejmuje detekcję ludzi, stanu drzwi, przewodów, dymu i ognia oraz rozpoznawanie pojazdów i obiektów w kabinie.
Logika bezpieczeństwa łączy sygnały wizyjne z blokadami drzwi, zatrzymaniem awaryjnym i wymaganymi czujnikami instalacji. Brak wymaganego sygnału ma blokować start lub prowadzić do stanu bezpiecznego. Decyzje te nie zależą od dostępności chmury.
Kierunek rozwoju obejmuje adaptacyjny dobór wentylacji i parametrów suszenia, tryby oszczędne oraz analizę zużycia energii. Modele predykcyjne mają wspierać dobór ustawień do powłoki i warunków procesu.
Panel operatora pokazuje stany, parametry, przebieg cyklu i alarmy. Planowana wielojęzyczna obsługa głosowa ma ułatwić pracę, przekazując polecenia przez tę samą logikę uprawnień i warunków uruchomienia.
Historia zdarzeń, telemetria i rozwijana diagnostyka predykcyjna wspierają serwis oraz identyfikację odchyleń. Architektura v2.0 uwzględnia tożsamość urządzeń, podpisywanie oprogramowania i europejską lokalizację usług danych.
Od przygotowania i natrysku, przez odparowanie i suszenie, aż po chłodzenie. Sterowanie temperaturą, wentylacją i ciśnieniem współpracuje z recepturą oraz nadzorem wnętrza. Każdy etap ma warunki rozpoczęcia, parametry i zdarzenia, które można prześledzić.
Obecność osób, stan drzwi i sygnały instalacji są istotne także po uruchomieniu. Rozwijana logika reaguje na zmianę warunków w trakcie pracy. Operator powinien widzieć co się wydarzyło, kiedy i dlaczego proces wymaga interwencji.
Kierunek rozwoju łączy temperaturę powietrza, obraz termowizyjny powierzchni i historię cyklu. Analiza ma pomagać wykrywać nierównomierne nagrzewanie oraz wspierać dobór czasu, temperatury i wentylacji. Ustawienia pozostają związane z zatwierdzoną technologią powłoki.
Etapy cyklu, przebiegi parametrów, alarmy i dostępne dane zużycia tworzą podstawę diagnostyki. Docelowa integracja ze SmartBooth ma łączyć te informacje ze zleceniem, a dane SCAN2SPRAY — z wykonaniem lakierowania robotem. Jedna historia zamiast odrębnych zapisów.
MODEL WSPÓŁPRACY
Prismatec Control rozwijamy w modelu licencyjnym: partner buduje i dostarcza urządzenie, a platforma zapewnia wspólną warstwę oprogramowania. Nie ograniczamy współpracy do jednej marki kabin. Integrację sprzętu, zakres funkcji i odpowiedzialność za wdrożenie uzgadniamy dla konkretnej instalacji.
Każda jednostka otrzymuje własną tożsamość, przypisanie do partnera i konfiguracji oraz podpisaną aktywację. To podstawa zarządzania flotą instalacji, uprawnieniami i wersjami oprogramowania. Warunki handlowe ustalamy z partnerem.
Architektura przewiduje konfiguracje Standard, Professional i Aerospace na wspólnej bazie kodu. Wyposażenie, moduły i wymagania procesu wyznaczają zakres wdrożenia. Nazwa konfiguracji nie oznacza automatycznie certyfikacji ani identycznych funkcji w każdej kabinie.
Podpisy cyfrowe pozwalają urządzeniu weryfikować pochodzenie i integralność pakietów. Usługi Connect rozwijają aktywację, status urządzeń i diagnostykę. Obsługa licencji nie może wyłączać funkcji ochronnych działającej instalacji; bezpieczeństwo pozostaje lokalne.
Zrealizowana implementacja stanowi punkt odniesienia dla rozwoju samodzielnego produktu Prismatec Control. Zakres konkretnej instalacji jest odrębny od pełnej mapy rozwoju platformy.
W nowej architekturze rozwijane i testowane są moduły cyklu, regulacji, warunków bezpieczeństwa, tożsamości urządzeń i licencjonowania. Symulator pozwala sprawdzać pełny cykl oraz reakcje na awarie przed testami sprzętowymi.
Kolejne etapy obejmują walidację AI i termowizji na instalacjach, rozwój interfejsu operatora oraz połączenie ze SmartBooth. Sieci neuronowe mają uczyć się na danych procesu, aby lepiej wspierać dobór ustawień, diagnostykę i przewidywanie odchyleń.
Zakres funkcji zależy od konfiguracji, wyposażenia i etapu wdrożenia. AI wspiera warstwę nadzoru; funkcje ochronne wymagają właściwego projektu instalacji i walidacji na stanowisku.
Przykład implementacji dla TECNOVA05 / JEDEN EKOSYSTEM DANYCH
Łączymy sterowanie, robotyzację i zarządzanie lakiernią. Docelowo każdy proces ma zostawiać uporządkowany ślad danych w SmartBooth.
PLANOWANA INTEGRACJA MIĘDZY PRODUKTAMI
Identyfikacja obiektu · parametry kabiny · cykle · alarmy
Geometria · wersja planu · wykonanie · dane procesu
Zlecenie · historia · raporty · analiza operacyjna
Docelowo analiza obrazu może rozpoznać pojazd i odczytać jego rejestrację, a integracja przypisać cykl do odpowiedniego zlecenia w SmartBooth. Czasy, parametry i zdarzenia kabiny uzupełnią historię realizacji.
SCAN2SPRAY ma raportować do SmartBooth identyfikator detalu, wersję planu, przebieg wykonania i dostępne dane procesu. Wspólny kontekst zlecenia pozwoli łączyć pracę robota, cykl kabiny i raport produkcyjny.
Rozpoznawanie rejestracji i wspólne raportowanie przedstawiają docelowe scenariusze integracji. Automatyczne przypisanie będzie wymagało potwierdzonej identyfikacji, uprawnień i skonfigurowanej wymiany danych.
SCAN2SPRAY łączy geometrię detalu, planowanie ścieżek i symulację powłoki w jednym środowisku. Proces, oprzyrządowanie oraz integrację z robotem konfigurujemy dla konkretnej rodziny części i organizacji produkcji.
Poznaj projektTECNOVA SmartBooth™ to aplikacja do zarządzania lakiernią: zlecenia pojazdów i detali, magazyn i zużycie farb, ewidencja środowiskowa PL / AT / DE, receptury kolorów oraz podgląd stanu urządzeń.
Organizacja pracy i danych operacyjnych lakierni. Dostępność danych z urządzeń zależy od podłączonej instalacji.
Odwiedź projektPrismatec Control łączy przemysłowe sterowanie kabiną z lokalnym przetwarzaniem AI, panelem operatora i warstwą danych. Rozwijana architektura v2.0 obejmuje PLC, moduł wizyjny AI Edge, HMI oraz usługi zdalnej diagnostyki i telemetrii.
Poznaj projekt06 / PYTANIA TECHNICZNE
CAD + lokalizacja skanem: przygotowanie i ponowne użycie planu dla znanego detalu. Skan → geometria → plan: docelowy tryb adaptacyjny dla detalu mierzonego na stanowisku. Rozwijamy oba kierunki; zakres automatyzacji będzie potwierdzany etapami na rzeczywistych detalach.
Model pomaga porównywać warianty i wykrywać problemy z planem. Nie zastępuje pomiarów rzeczywistej powłoki, kalibracji aplikatora ani prób materiałowych. Parametry i kryteria odbioru należy ustalić dla konkretnego procesu.
Prześlij przez formularz opis detalu, materiału, rodzaju powłoki, oczekiwanej wielkości serii i dostępnego stanowiska. Na tej podstawie możemy omówić dopasowanie projektu i zakres dalszych prac.
07 / KONTAKT I WSPÓŁPRACA
Producent, integrator czy partner inwestycyjny — opisz swoje zastosowanie lub kierunek współpracy. Porozmawiajmy o technologii, pilotażu i rozwoju projektu.
Kontakt prowadzimy przez formularz.
Odpowiemy na podany adres e-mail.